











Renishaw OMP40-2: станок останавливается в цикле измерения
Типичная ситуация: цикл измерения стартует, шпиндель подводит датчик OMP40-2 к детали, а затем станок останавливается — с сообщением макропрограммы, аварией стойки или просто зависанием кадра без видимой причины. Иногда это повторяется только на длинных циклах, иногда после смены инструмента, иногда «по настроению». Причин обычно несколько, и они лежат в разных узлах: батарея датчика, оптический канал связи с приёмником, механика стилуса, настройки датчика и логика макропрограммы в стойке. В статье разобрано, как устроен цикл измерения, по каким признакам определить, где именно он обрывается, и в каком порядке проверять узлы, чтобы не менять детали наугад.
- Как устроен цикл измерения и где он прерывается
- Как поведение станка подсказывает причину
- Питание датчика: батареи и индикация
- Оптический канал: датчик, приёмник, помехи
- Механика, стилус и макропрограмма
- Порядок диагностики по шагам
- Заключение
Как устроен цикл измерения и где он прерывается
OMP40-2 — компактный измерительный датчик касания (щуп) Renishaw с оптической передачей сигнала. Он устанавливается в шпиндель через конус, как обычный инструмент, и работает от батарей. Когда стилус касается детали, датчик формирует сигнал срабатывания и передаёт его по оптическому каналу на приёмник (интерфейс типа OMI-2 или аналогичный), который закреплён в рабочей зоне станка. Приёмник преобразует сигнал в «сухой контакт» для входа системы ЧПУ — по нему стойка фиксирует координаты оси в момент касания (функция skip, у разных стоек она называется по-разному).
Типовой цикл измерения — это цепочка шагов, и остановка возможна на каждом из них:
- Смена инструмента: датчик загружается в шпиндель, проверяется его положение в конусе.
- Включение датчика: по оптическому сигналу от приёмника или по другому методу, заданному в настройках (уточняйте в паспорте на ваш датчик).
- Подтверждение связи: приёмник сообщает станку, что датчик включён и «готов».
- Подвод по оси со скоростью измерения и ожидание сигнала срабатывания.
- Фиксация координаты, отвод, расчёт коррекции или записи результата в макропеременные.
- Выключение датчика и возврат инструмента в магазин.
Остановка «в цикле» чаще всего означает, что на одном из шагов 2–4 не произошло ожидаемое событие: датчик не включился, сигнал «готов» не пришёл, сигнал касания пришёл слишком рано или не пришёл вовсе. Сама стойка в этот момент ведёт себя штатно — она ждёт сигнал, которого нет, либо получает сигнал, которого не должно быть. Поэтому диагностику имеет смысл строить от шага, на котором произошёл останов.
Общее описание принципов работы таких систем — в статье об измерительных щупах для станков с ЧПУ.
Как поведение станка подсказывает причину
Прежде чем лезть в параметры, зафиксируйте точные обстоятельства останова: на каком кадре, при какой оси подвода, с каким текстом на экране, повторяется ли ошибка при ручном запуске цикла. Тексты сообщений зависят от пакета макропрограмм (например, Inspection Plus) и стойки, поэтому ниже — обобщённая картина. Точные формулировки и номера сверяйте с документацией на ваши макроциклы.
| Симптом | Вероятная причина | Что проверить в первую очередь |
|---|---|---|
| Цикл не стартует, ожидание сигнала «готов» | Датчик не включился: села батарея, потеряна оптическая связь, неверный метод включения | Индикация светодиодов на датчике и приёмнике, свежие батареи, прямая видимость |
| Сообщение вида «датчик уже сработал» (Probe open) в начале цикла | Ложный сигнал касания: стружка на стилусе, вибрация, загрязнение, нарушение механики стилуса | Состояние стилуса и места его посадки, настройка фильтра срабатывания, чистота |
| Сообщение вида «нет касания» (Probe fail) в конце хода | Сигнал не дошёл до ЧПУ: оптика, приёмник, вход станка; либо деталь не там, где ожидает программа | Прямая видимость приёмника в этой позиции, цепь от приёмника до стойки, смещение нуля детали |
| Останов только в отдельных позициях стола или оси | Перекрытие луча деталью, зажимом, магазином, лотком стружки | Расположение приёмника относительно точек измерения |
| Останов после смены инструмента или в начале цикла по времени | Датчик отключился по таймеру или не включился при установке в шпиндель | Режим включения/выключения датчика, длительность паузы в цикле |
| Аварии по формату данных макросов (серии «91» и подобные) | Ошибки в параметрах вызова макроцикла, не связанные с оборудованием | Строка вызова цикла, адреса и значения, см. разбор для Fanuc/Meldas ниже |
| Останов сразу после касания с аварией ПЛК или оси | Столкновение, превышение хода, срабатывание защиты | Состояние стилуса и предохранительного узла, линейка и ограничения хода |
Если в тексте ошибки присутствуют слова о формате данных или отсутствии входных значений — это почти наверняка ошибка программы, а не датчика. Для стоек Fanuc и Mitsubishi Meldas такие случаи разобраны отдельно: format error, input missing, input out of range.
Питание датчика: батареи и индикация
Самая частая и самая дешёвая в устранении причина — батареи. OMP40-2 питается от элементов, установленных в корпус, и по мере разряда уровень передачи сигнала и устойчивость связи падают. Датчик может ещё «жить» на столе, но в станке, где приёмник далеко, а луч проходит сквозь туман СОЖ, связь становится нестабильной именно на дальних позициях. Отсюда характерная картина: цикл иногда выполняется, а иногда обрывается.
Что учесть:
- Индикация. Светодиоды на корпусе датчика показывают состояние: включён, касание, разряд батареи. Расшифровка зависит от модели и версии прошивки; сверяйтесь с паспортом. Практические разборы: мигающий синий светодиод — низкий заряд и постоянный красный светодиод.
- Тип элементов. Для датчика нужны элементы, рекомендованные производителем. Нестандартные могут давать неустойчивое напряжение и сокращать ресурс — подробнее в статье о подходящих батареях для OMP40-2.
- Контакты и уплотнения. Окисленные контакты батарейного отсека и повреждённое уплотнение крышки дают перебои питания, особенно при вибрации шпинделя.
- Регламент. Меняйте батареи по графику, а не по факту отказа: простой станка из-за разряженной батареи обходится дороже самих элементов.
Проверка простая: поставьте новый комплект, убедитесь в правильной полярности и герметичности, после этого повторите проблемный цикл. Если останов исчез — причина найдена; если нет, переходим к оптическому каналу.
Оптический канал: датчик, приёмник, помехи
OMP40-2 передаёт сигнал инфракрасным излучением. Всё, что мешает лучу, — это потенциальная причина останова. Важно: для OMP40-2 существуют разные режимы передачи, и датчик с приёмником обязаны работать в совместимых режимах. Если они не совпадают, связь может быть нестабильной или отсутствовать вовсе. В частности, при замене датчика на другую версию проверьте, поддерживает ли приёмник нужный тип передачи (модулированный или нет).
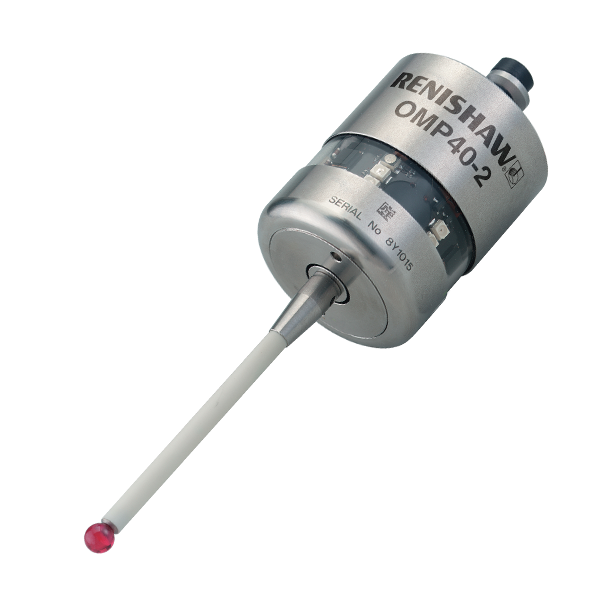
Датчик OMP40-2 с модулированной оптической передачей сигнала. Подходит, когда нужно заменить датчик в системе с совместимым приёмником и проверить, не в самом ли датчике причина нестабильной связи.
Пошаговая проверка оптики:
- Окно датчика и окно приёмника. Следы СОЖ, масляная плёнка, налипшая мелкая стружка снижают передачу. Протирайте мягкой тканью, без абразивов и агрессивных растворителей.
- Прямая видимость. Пройдите по всем точкам измерения: нет ли позиции, где луч перекрывается деталью, приспособлением, дверцей, шторкой, ограждением. Если останов случается только в отдельных точках, это почти всегда геометрия луча.
- Расстояние и угол. Дальность связи зависит от режима и настроек мощности — допустимые значения указаны в паспорте на ваш приёмник. В станках с большим рабочим объёмом приёмник иногда приходится переносить или добавлять второй.
- Посторонние источники света и помехи. Мощные импульсные источники излучения вблизи приёмника могут создавать помехи. Проверьте, нет ли рядом ламп, лазерных систем, других оптических приёмников.
- Приёмник и кабель. Осмотрите разъём, экран кабеля, целостность жил. Приёмник питается от станка — убедитесь, что питание стабильное. Если приёмник не видит датчик даже вблизи, разбор в статье «Приёмник не видит датчик OMP40».
- Цепь до стойки. Сигнал «касание» и «ошибка/низкий заряд» от приёмника подаётся на входы ЧПУ. Проверьте состояние этих сигналов в диагностике ПЛК: реагирует ли вход при ручном касании стилуса.
Подбор и установка приёмников и датчиков касания в станках — отдельная задача, которую мы выполняем в рамках услуги установки датчиков измерения детали и привязки инструмента.
Механика, стилус и макропрограмма
Если батареи свежие, а связь стабильная, ищем причину «на конце» — в стилусе и его посадке — и «в голове» — в программе и настройках датчика.
Стилус и посадка
- Стилус. Погнутый, ослабленный в резьбе или не соответствующий задаче стилус даёт ложные срабатывания или, наоборот, пропуск касания. Если было касание о деталь или приспособление, смотрите материал о действиях после столкновения и о замене погнутого стилуса. Подходящие стилусы — в разделе «Стилусы Renishaw».
- Предохранительный узел. Хрупкий элемент между стилусом и датчиком защищает механизм при столкновении. Если он частично повреждён, возможны ложные срабатывания. Расходники — в разделе «Ломкие вставки Renishaw».
- Конус и вылет. Датчик должен надёжно сидеть в шпинделе. Загрязнённый или изношенный конус, попавшая стружка или несоосность приводят к биению и дрейфу результатов, а иногда к срабатываниям от вибрации.
Конус для установки датчиков OMP40 и OMP400 в шпиндель. Меняют, если посадка изношена или повреждена и датчик даёт биение и ложные срабатывания.
Настройки датчика
У OMP40-2 есть конфигурируемые параметры: метод включения и выключения (по оптическому сигналу, по таймеру и другие варианты), режим работы оптической передачи, фильтр срабатывания, снижающий реакцию на вибрацию. Если их менять без понимания, цикл может прерываться неожиданно: датчик отключается по таймеру раньше, чем закончится длинный проход, или не включается после смены инструмента. Точную последовательность настройки и допустимые сочетания смотрите в паспорте — паспорт и инструкция OMP40-2.
Макропрограмма и параметры станка
- Подача измерения. Слишком высокая скорость подвода повышает риск пропуска касания и перебега; слишком низкая — удлиняет цикл и может выходить за таймаут.
- Положение заготовки. Если деталь установлена значительно дальше от ожидаемого места, макрос «не дойдёт» до касания и выдаст сообщение об отсутствии сигнала.
- Калибровка. Если данные калибровки датчика устарели или были затёрты, макрос может отказаться продолжать цикл. См. калибровку щупа Renishaw.
- Вызов макроса. Ошибки в аргументах вызова цикла, неверный номер корректора, выход значения за диапазон — типичные причины аварий, не связанных с железом.
- ПЛК и защита. Блокировки дверей, давление в системе подачи воздуха, состояние магазина — любое из этих событий может поставить цикл на паузу. Общий разбор — в статье «Станок ЧПУ останавливается».
Порядок диагностики по шагам
Чтобы не потратить дни на хаотичную замену узлов, используйте последовательность от простого к сложному. Каждый шаг либо устраняет проблему, либо исключает целый класс причин.
- Зафиксировать обстоятельства. Какой цикл, какая ось, какое сообщение, что было до этого — смена стилуса, столкновение, замена батарей, правки в программе. Это сэкономит больше всего времени.
- Проверить батареи и индикацию. Свежие элементы и корректная индикация датчика. Для разовой проверки лучше сразу заменить комплект целиком.
- Очистить оптику. Протереть окна датчика и приёмника, убрать СОЖ и стружку. Затем повторить цикл в проблемной позиции.
- Проверить прямую видимость по всем точкам цикла. Если ошибка воспроизводится только в одном месте, геометрия луча — главный подозреваемый.
- Осмотреть стилус и предохранительный узел. Люфт, изгиб, трещины, ослабленная резьба.
- Прокинуть сигналы вручную. В диагностике ПЛК коснитесь стилуса рукой и убедитесь, что вход касания меняет состояние, а сигнал «готов» корректен.
- Запустить цикл в ручном режиме по одному кадру. Так видно, на каком именно кадре происходит остановка, и можно отделить программную ошибку от аппаратной.
- Сверить настройки. Режимы включения/выключения, передача, фильтр; соответствие датчика и приёмника.
- Проверить калибровку и параметры макроса. Значения калибровки, подача, номера корректоров.
- Подменить узлы. Если есть возможность, установите заведомо исправный датчик или приёмник и повторите цикл. Если проблема ушла — вы нашли узел.
| Результат проверки | Вывод | Следующее действие |
|---|---|---|
| Вход касания в ПЛК не меняется при ручном касании | Датчик, оптика, приёмник или цепь до стойки | Проверить батареи, окна, приёмник, кабель, вход |
| Вход меняется, но цикл всё равно обрывается | Проблема в макросе, параметрах или логике ПЛК | Пошаговый запуск, проверка параметров и вызова цикла |
| Ложные касания без контакта с деталью | Стилус, вибрация, предохранительный узел, фильтр срабатывания | Осмотр и замена расходников, проверка настроек |
| Ошибка только в отдельных точках | Перекрытие луча | Переместить приёмник или изменить траекторию подвода |
| Ошибка исчезает при замене датчика | Неисправен датчик | Ремонт или замена, см. ремонт датчика Renishaw |
Если исключены батареи, оптика, механика и настройки, а проблема остаётся, вероятен внутренний отказ электроники датчика или приёмника. Для OMP40-2 в каталоге есть и другая версия исполнения — оптическая система, которая подходит для замены в совместимых конфигурациях; перед заказом сверьте тип передачи и совместимость с приёмником.
Оптическая система на базе OMP40-2 для замены или комплектации измерительной системы станка. Выбирайте с учётом того, какой приёмник уже установлен.
Нужную модель датчика, приёмник, стилусы и расходники можно подобрать в разделе «Щупы Renishaw». Если OMP40-2 снят с производства или вы сомневаетесь, чем заменить, помогут материалы об аналогах OMP40-2 и сравнении с TS27R.
FAQ: частые вопросы
Почему станок останавливается в цикле измерения, хотя датчик исправен?
Чаще всего причина не в самом датчике, а в разряженных батареях, загрязнённых окнах, перекрытом луче или ошибке параметров макропрограммы. Сначала проверьте батареи и оптику, затем настройки и вызов цикла.
Как отличить неисправность датчика от ошибки программы?
Коснитесь стилуса рукой и посмотрите, меняется ли вход касания в диагностике ПЛК. Если вход реагирует, а цикл всё равно прерывается, ищите причину в макросе, параметрах или логике станка.
Почему ошибка появляется только в некоторых позициях?
Обычно в этих точках луч между датчиком и приёмником перекрывается деталью, приспособлением или элементами станка. Проверьте прямую видимость во всех точках цикла и при необходимости перенесите приёмник.
Как часто нужно менять батареи в OMP40-2?
Единой нормы нет: срок зависит от интенсивности измерений и режима работы датчика. Заменяйте элементы по графику ТО, не дожидаясь предупреждающей индикации, и сверяйтесь с паспортом.
Можно ли заменить OMP40-2 другой версией датчика?
Можно, если совместимы тип оптической передачи и приёмник. Перед заказом уточните модель приёмника и режим передачи, а после замены выполните калибровку.
Заключение
Останов станка в цикле измерения с OMP40-2 почти никогда не бывает случайным. Он означает, что на конкретном шаге цикла не пришёл или пришёл не вовремя сигнал, и найти причину можно последовательной проверкой: батареи, оптика, стилус и посадка, настройки датчика, параметры макроса. Профилактика проще ремонта — плановая замена батарей, чистка окон и контроль состояния стилуса снижают частоту таких остановов. Точные значения параметров и расшифровку индикации всегда сверяйте с документацией на ваш датчик, приёмник и стойку.
Если проблема не локализуется или вы не уверены, чем заменить вышедший из строя узел, специалисты ООО «Эффективное производство» помогут подобрать совместимый датчик, приёмник и расходники, а также организуют диагностику и ремонт оборудования.
Связанные материалы
Читайте также